工程塑料磁力泵流量不足的原因分析与解决方案
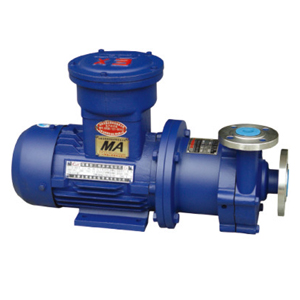
工程塑料磁力泵因其耐腐蚀、无泄漏等特性,在化工、电镀、水处理等行业应用广泛。但在实际使用中,常会遇到流量不足的问题,影响生产效率。本文将从水泵专业角度,系统分析可能的原因,并提供相应的解决方法。
一、常见原因分析
- 泵体或管路堵塞
- 吸入管路或叶轮流道被杂物、结晶物堵塞,导致过流面积减小。
- 工程塑料泵输送的介质有时易结晶或含颗粒,长期运行易积垢。
- 叶轮损坏或磨损
- 叶轮因气蚀、颗粒磨损或化学腐蚀导致变形、破裂或间隙过大,降低泵的容积效率。
- 磁力传动部分失效
- 磁钢退磁、内外磁转子脱落或隔离套磨损,导致传递扭矩下降,转速降低。
- 电机问题
- 电机转速不足(电压低、电容损坏、变频器参数错误)或电机功率不匹配。
- 管路系统问题
- 吸入管路漏气、过滤器堵塞、阀门开度不足、管路弯头过多或管径过小,导致阻力增大。
- 实际工况扬程远高于泵的设计扬程,使工作点偏移,流量下降。
- 介质特性变化
- 介质粘度增大、温度过高产生气蚀、密度增大等,均会影响泵的流量。
二、解决方法与步骤
- 检查与清洗管路及泵体
- 停机后拆卸泵头,清理叶轮、泵腔及吸入管路内的杂物和结晶。
- 检查吸入过滤器是否堵塞,必要时更换或增大过滤面积。
- 检查叶轮及间隙
- 若叶轮损坏,需更换同型号新叶轮;若间隙过大,应调整轴向间隙至设计值。
- 检查磁力传动部分
- 拆卸检查内外磁转子是否退磁或损坏,隔离套是否磨损。如有问题,更换磁力组件。
- 注意:严禁空转或憋压运行,以免磁钢过热退磁。
- 检查电机及电气
- 测量电机电压、电流,确认转速是否正常。若电压偏低,应改善供电;若变频器设定错误,需重新调整。
- 检查电机与泵的功率匹配,必要时更换更大功率电机。
- 优化管路系统
- 减少不必要的弯头、阀门,增大管径,缩短管路长度。
- 检查吸入管路是否漏气,确保密封良好。
- 若实际扬程过高,可考虑更换高扬程泵或调整工况点。
- 调整工况与介质
- 若介质粘度大,可加热降低粘度;若易气蚀,可降低安装高度或提高吸入压力。
- 确认泵的选型是否合理,必要时重新选型。
三、预防措施
- 定期维护保养,清洗管路和过滤器。
- 避免空转、憋压和长期在小流量工况下运行。
- 安装时确保吸入管路密封良好,并设置排气装置。
- 根据介质特性选择合适的泵型和材质。
四、结论
工程塑料磁力泵流量不足可能是单一原因,也可能是多种因素共同作用。排查时应按照“先易后难”的原则,从管路、叶轮、磁力传动、电机到工况逐项检查。若自行无法解决,建议联系专业水泵厂家或技术人员进行诊断。正确使用与维护是保证泵长期稳定运行的关键。
如若转载,请注明出处:http://www.cdruichuan.com/product/43.html
更新时间:2026-10-05 07:25:43